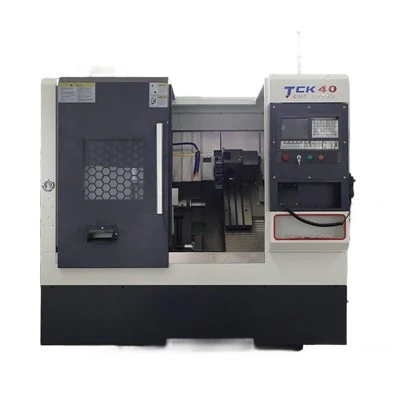
CNC তির্যক-বেড মেশিন টুলগুলি আধুনিক যন্ত্রের উচ্চ-প্রান্তের সরঞ্জামের প্রতিনিধিত্ব করে, যা ঐতিহ্যবাহী লেদ থেকে উচ্চ-নির্ভুলতা, উচ্চ-দক্ষতা স্বয়ংক্রিয় উত্পাদনের দিকে গুরুত্বপূর্ণ পরিবর্তনকে মূর্ত করে। প্রচলিত ফ্ল্যাট-বেড ল্যাথের তুলনায়, তাদের সংজ্ঞায়িত বৈশিষ্ট্য হল একটি বেড গাইডওয়ে যা একটি বাঁক (সাধারণত 30 ডিগ্রি থেকে 45 ডিগ্রি) ডিজাইন করা হয়েছে। এই স্ট্রাকচারাল উদ্ভাবনটি কাটিং ফোর্স ট্রান্সমিশনের পথ এবং চিপ ইভাকুয়েশনের পদ্ধতিকে পরিবর্তন করে, নির্ভুল টার্নিং অপারেশনে মেশিনের আধিপত্য প্রতিষ্ঠা করে।
সরঞ্জামের মূল সুবিধাগুলি প্রাথমিকভাবে এর কঠোর কাঠামো এবং অপ্টিমাইজ করা বল বিতরণের মধ্যে রয়েছে। হেডস্টক, বুরুজ এবং টেইলস্টকের মতো উপাদানগুলির জন্য ঝোঁকযুক্ত বিছানার নকশা মাধ্যাকর্ষণ কেন্দ্রগুলিকে স্থিতিশীল করে; অধিকন্তু, কাটিং ফোর্সগুলি বেডের মধ্য দিয়ে আরও সরাসরি নীচের দিকে সঞ্চারিত হয়, যা মেশিনিংয়ের সময় উল্লেখযোগ্যভাবে কম্পন এবং বিকৃতি হ্রাস করে। এটি শুধুমাত্র উচ্চ অংশের নির্ভুলতা এবং উচ্চতর সারফেস ফিনিস নিশ্চিত করে না বরং টুলের আয়ু বাড়ায় এবং কাটিং দক্ষতা বাড়ায়, মেশিনটিকে বিশেষভাবে-ভারী-শুল্ক এবং নির্ভুল কাটিং কাজের জন্য উপযুক্ত করে তোলে। আরেকটি প্রধান হাইলাইট হল এর চমৎকার চিপ ইভাকুয়েশন পারফরম্যান্স। প্রবণ গাইডওয়ে লেআউটের জন্য ধন্যবাদ, চিপগুলি মাধ্যাকর্ষণে প্রাকৃতিকভাবে সরে যায়, গাইডওয়ে বা বল স্ক্রুগুলিতে চিপ জমা হওয়ার কারণে পরিধান এবং জ্যামিং সমস্যা প্রতিরোধ করে; এটি কার্যকরভাবে সরঞ্জামের পরিষেবা জীবনকে প্রসারিত করে এবং রক্ষণাবেক্ষণের ফ্রিকোয়েন্সি হ্রাস করে।
সিএনসি তির্যক{0}}বেড মেশিন টুলের জন্য অপারেটিং পদ্ধতি:
I. পূর্ব-পরিদর্শন শুরু করুন (কাজ শুরু করার আগে প্রথম ধাপ)
ঘনিষ্ঠ-কাজের পোশাক, নন-স্লিপ নিরাপত্তা জুতা এবং প্রতিরক্ষামূলক চশমা পরুন; গ্লাভস, স্কার্ফ বা ঢিলেঢালা আনুষাঙ্গিক পরা কঠোরভাবে নিষিদ্ধ, এবং লম্বা চুল অবশ্যই কাজের ক্যাপের ভিতরে আটকে রাখতে হবে।
মেশিনের আশেপাশের এলাকা, তির্যক{0}}বেড গাইডওয়ে, চক এবং বুরুজ পৃষ্ঠ থেকে ধাতব চিপস এবং ধ্বংসাবশেষ সাফ করুন; নিশ্চিত করুন যে সম্পূর্ণরূপে আবদ্ধ নিরাপত্তা প্রহরী অক্ষত আছে এবং দরজা ইন্টারলক কার্যকরী, এবং জরুরি স্টপ বোতামটি পুনরায় সেট করা হয়েছে (পপ আউট) নিশ্চিত করুন। লুব্রিকেটিং তেলের স্তরটি আদর্শ সীমার মধ্যে রয়েছে তা নিশ্চিত করুন; তৈলাক্তকরণ লাইনগুলি ফুটো এবং বায়ু বুদবুদ মুক্ত কিনা তা পরীক্ষা করুন।
নিশ্চিত করুন যে কুল্যান্ট ট্যাঙ্কের স্তর যথেষ্ট; চেক করুন যে কাটিং ফ্লুইড খারাপ হয়নি বা গন্ধ তৈরি হয়নি এবং ফিল্টার স্ক্রিন আটকে নেই।
হাইড্রোলিক স্টেশনের চাপ স্ট্যান্ডার্ড 6-8 MPa সীমার মধ্যে রয়েছে তা যাচাই করুন; নিশ্চিত করুন যে কোন তেল ফুটো নেই এবং তেলের তাপমাত্রা স্বাভাবিক।
দীর্ঘক্ষণ শাটডাউন করার পরে, গাইডওয়ে এবং বল স্ক্রুগুলি ম্যানুয়ালি লুব্রিকেট করুন।
পাওয়ার সাপ্লাই ভোল্টেজ স্থিতিশীল এবং তারগুলি অক্ষত আছে তা নিশ্চিত করুন; বায়ুসংক্রান্ত মডেলের জন্য, 0.5 এবং 0.7 MPa এর মধ্যে বায়ুচাপ বজায় রাখুন; চিপ পরিবাহক, তেল কুয়াশা লুব্রিকেটর, ইত্যাদির জন্য কোন ফল্ট অ্যালার্ম নেই তা পরীক্ষা করুন।
ফাটল বা পরিধানের জন্য চক চোয়াল, টেলস্টক কেন্দ্র এবং স্থির বিশ্রাম পরিদর্শন করুন; চিপিং বা ক্ষতির জন্য সন্নিবেশ পরীক্ষা করুন{0}}নিম্নমান সরঞ্জাম ইনস্টল করবেন না।
২. পাওয়ার-আপ, হোমিং, এবং মেশিন ওয়ার্ম-আপ৷
প্রধান শক্তি চালু করুন → বৈদ্যুতিক ক্যাবিনেটের সুইচ চালু করুন → নিয়ন্ত্রণ প্যানেলের শক্তি সক্রিয় করুন; CNC সিস্টেমের স্ব-পরীক্ষা সম্পূর্ণ করার জন্য অপেক্ষা করুন এবং যেকোনো অ্যালার্ম কোড সাফ করুন।
জলবাহী পাম্প শুরু করুন এবং স্থিতিশীল তেল চাপ যাচাই করুন; গাইডওয়ে এবং বল স্ক্রুগুলিতে তেল সরবরাহ করতে স্বয়ংক্রিয় তৈলাক্তকরণ পাম্প শুরু করুন।
মেশিনটিকে রেফারেন্স পয়েন্টে ফিরিয়ে দিন (হোমিং-একটি বাধ্যতামূলক পদক্ষেপ)।
ম্যানুয়াল (JOG) মোডে স্যুইচ করুন এবং X এবং Z অক্ষের জন্য মূল রিটার্ন কার্যকর করুন; যান্ত্রিক ডেটাম স্থানাঙ্ক স্থাপন করতে এবং টুলের সংঘর্ষ বা মাত্রিক প্রবাহ রোধ করতে প্রথমে Z-অক্ষ, তারপর X-অক্ষটি ফেরত দিন।
স্পিন্ডেল ওয়ার্ম-আপ: স্পিন্ডেলটিকে 3-5 মিনিটের জন্য লোড ছাড়াই কম গতিতে (300–500 rpm) চালান, তারপরে মেশিনিং গতির অর্ধেক গতি বাড়িয়ে 20 মিনিটের জন্য চালান যাতে স্পিন্ডল বিয়ারিং ক্লিয়ারেন্স দূর হয় এবং স্থিতিশীল মেশিনিং নির্ভুলতা নিশ্চিত করুন।
III. ওয়ার্কপিস এবং টুল ক্ল্যাম্পিং অপারেশন
(1) ওয়ার্কপিস ক্ল্যাম্পিং (হাইড্রোলিক হোলো চক)
কাত ক্ল্যাম্পিং রোধ করতে চক চোয়ালের ভেতরের পৃষ্ঠ থেকে ধাতব চিপস এবং burrs পরিষ্কার করুন;
ওয়ার্কপিসটি ঢোকান এবং এটি আটকানোর জন্য পাদদেশের প্যাডেলের উপর পদক্ষেপ নিন; 5 মিমি এর চেয়ে বড় বা সমান একটি ক্ল্যাম্পিং দৈর্ঘ্য নিশ্চিত করুন; ক্ল্যাম্পিং ক্ষতি রোধ করতে পাতলা-প্রাচীরের অংশগুলির জন্য একটি তামার শিম ব্যবহার করুন;
ওয়ার্কপিসটি নিরাপদ কিনা তা নিশ্চিত করতে ম্যানুয়ালি কিছুটা ঘোরান; পাতলা শ্যাফ্টের জন্য, সহায়ক সহায়তার জন্য হাইড্রোলিক টেলস্টক কেন্দ্র ব্যবহার করুন এবং টেলস্টক কুইল লক করুন;
নিরাপত্তা ইন্টারলক সক্রিয় করতে মেশিন গার্ড দরজা বন্ধ করুন; দরজা খোলা স্বয়ংক্রিয়ভাবে ফিড এবং টাকু ঘূর্ণন বন্ধ হবে.
(2) টারেট টুল ইনস্টলেশন
ম্যানুয়াল মোডে স্যুইচ করুন, টাকু বন্ধ করুন এবং একটি খালি স্টেশনে বুরুজ সূচী করুন;
টুল ধারক মাউন্ট পৃষ্ঠতল থেকে চিপ মুছা; বাহ্যিক বাঁক সরঞ্জাম, অভ্যন্তরীণ বিরক্তিকর সরঞ্জাম এবং বিভাজন সরঞ্জাম ইনস্টল করুন; টাকু কেন্দ্রের সাথে টুল টিপস সারিবদ্ধ করুন (সহনশীলতা ±0.02 মিমি);
ভারী কাটার সময় টুলের বিচ্যুতি রোধ করতে ক্রিসক্রস প্যাটার্নে বুরুজ মাউন্টিং বোল্ট শক্ত করুন; ঘূর্ণনের সময় বুরুজের সাথে সংঘর্ষ এড়াতে অভ্যন্তরীণ বিরক্তিকর সরঞ্জামগুলির ওভারহ্যাং সীমিত করুন;
সমস্ত সরঞ্জাম ইনস্টল করার পরে, মেশিনের বিছানা বা টেলস্টকের সাথে হস্তক্ষেপ বা যোগাযোগের জন্য পরীক্ষা করার জন্য সমস্ত স্টেশনের মাধ্যমে ম্যানুয়ালি সূচক করুন।
IV টুল সেটিং এবং ক্ষতিপূরণ (গুরুত্বপূর্ণ নির্ভুল পদক্ষেপ)
ওয়ার্কপিস সমন্বয় ব্যবস্থা স্থাপন করতে ট্রায়াল-কাট পদ্ধতি ব্যবহার করুন:
X-অক্ষ টুল সেটিং
স্পিন্ডলটি ঘোরান, ওয়ার্কপিসের বাইরের ব্যাসকে হালকাভাবে ঘুরানোর জন্য কম গতিতে টুলটি সরান, X-অক্ষকে স্থির রেখে Z-দিক থেকে টুলটিকে প্রত্যাহার করুন; টাকু বন্ধ করুন, ক্যালিপার দিয়ে বাইরের ব্যাস পরিমাপ করুন এবং সংশ্লিষ্ট টুল নম্বরের জন্য X-অক্ষ জ্যামিতি অফসেটে মান ইনপুট করুন।
Z-অক্ষ টুল সেটিং
আলতোভাবে ওয়ার্কপিসের প্রান্তের মুখের বিপরীতে টুলটিকে স্পর্শ করুন, X-দিক থেকে টুলটিকে প্রত্যাহার করুন, এবং টুলের Z-অক্ষ জ্যামিতি অফসেটে Z-কোঅর্ডিনেট ইনপুট করুন।
মাল্টি-টুল সেটিং
ক্রমানুসারে সমস্ত মেশিনিং টুলে স্যুইচ করুন (যেমন, না. 1, না. 2, না. 3...), ট্রায়াল কাটের পুনরাবৃত্তি করুন এবং টুল অফসেটগুলি ইনপুট করুন।
ক্ষতিপূরণ ভাতা পরেন
সমাপ্তির জন্য একটি ছোট X/Z পরিধান সমন্বয় মান সংরক্ষণ করুন; পরবর্তী মাত্রিক বিচ্যুতিগুলিকে টুলটি পুনরায় সেট না করে সরাসরি পরিধানের অফসেট পরিবর্তন করে সংশোধন করা যেতে পারে।
টুল সেটিং সম্পূর্ণ হওয়ার পরে, টুল পাথ অনুকরণ করতে এবং চক, টেলস্টক, বুরুজ বা গাইডওয়ের সাথে কোন সংঘর্ষ নেই তা যাচাই করতে সম্পূর্ণ X/Z ভ্রমণ পরিসর জুড়ে ম্যানুয়ালি অক্ষগুলিকে ধীরে ধীরে সরান।
V. প্রোগ্রাম ইনপুট, সিমুলেশন, এবং ড্রাই রান যাচাইকরণ
প্রোগ্রাম ইনপুট
ইউএসবি, ম্যানুয়াল MDI সম্পাদনা, বা G/M মেশিনিং প্রোগ্রামগুলির DNC অনলাইন স্থানান্তরের মাধ্যমে আমদানি; সিনট্যাক্স ত্রুটিগুলি দূর করতে স্থানাঙ্ক, স্পিন্ডেল গতি (এস), ফিড রেট (এফ), চক্র কমান্ড, চিহ্ন (+/-), এবং দশমিক বিন্দু লাইন যাচাই করুন।
গ্রাফিক সিমুলেশন
পুরো-স্ক্রিন মোডে টুল পাথ দেখতে সিস্টেমের গ্রাফিক সিমুলেশন সক্ষম করুন এবং ওভার-ভ্রমণ, সংঘর্ষ, বা ওভার-কটিং এর ঝুঁকি পরীক্ষা করুন৷
মেশিন লক / ড্রাই রান (নতুন প্রোগ্রামের জন্য বাধ্যতামূলক)
সম্পূর্ণ প্রোগ্রামটি দ্রুত কার্যকর করতে এবং যুক্তি যাচাই করতে মেশিন লক এবং ড্রাই রান সুইচগুলি সক্রিয় করুন; ড্রাই রান শুধুমাত্র কোড যাচাই করে-অক্ষগুলি সরে না, এবং কোনও কাটা হয় না।
ওভাররাইড সহ ডিবাগিং রানের জন্য প্রস্তুতি
মেশিন লক নিষ্ক্রিয় করুন; ফিড রেট ওভাররাইড 20%–30% এবং স্পিন্ডেল স্পিড ওভাররাইড 50% এ সেট করুন; একক-ব্লক মোডে স্ট্যান্ড বাই।
VI. একক-ব্লক ট্রায়াল কাটা, মাত্রিক সমন্বয়, এবং স্বয়ংক্রিয় ব্যাচ প্রক্রিয়াকরণ
একক-ব্লক ট্রায়াল কাটিং (প্রথম অংশের জন্য বাধ্যতামূলক)
কুল্যান্ট চালু করুন এবং কাটিং জোনে অগ্রভাগ লক্ষ্য করুন; একক-ব্লক অপারেশন শুরু করুন। প্রতিটি ব্লক কার্যকর করার পরে কাটিয়া সাউন্ড, চিপ ইভাকুয়েশন এবং কম্পন পর্যবেক্ষণ করুন; কোন অস্বাভাবিকতা না থাকলে শুধুমাত্র পরবর্তী ব্লকে যান।
প্রথম টুকরা মাত্রিক পরিদর্শন
প্রথম টুকরা মেশিন করার পরে, টাকু বন্ধ করুন, দরজা খুলুন, এবং workpiece অপসারণ; ক্যালিপার এবং মাইক্রোমিটার ব্যবহার করে বাইরের ব্যাস, দৈর্ঘ্য এবং ভিতরের বোর পরিমাপ করুন।
ফাইন-টিউনিং পরিধানের ক্ষতিপূরণ
যদি মাত্রা বড় হয়, তাহলে X-অক্ষ পরিধান অফসেট হ্রাস করুন; ছোট আকারের হলে, X-অক্ষ পরিধান অফসেট বাড়ান। দৈর্ঘ্যের বিচ্যুতির জন্য Z-অক্ষ পরিধান অফসেট সামঞ্জস্য করুন। মাত্রা নির্দিষ্টকরণ পূরণ না হওয়া পর্যন্ত ট্রায়াল কাটিংয়ের পুনরাবৃত্তি করুন।
স্বয়ংক্রিয় ব্যাচ প্রক্রিয়াকরণ
মাত্রা স্থিতিশীল হয়ে গেলে, ক্রমাগত চক্র মোডে স্যুইচ করুন, ফিড এবং স্পিন্ডল ওভাররাইডগুলি 100% এ পুনরুদ্ধার করুন এবং স্বয়ংক্রিয় ব্যাচ উত্পাদনের সাথে এগিয়ে যান।
মেশিনিং সময় মূল পরিদর্শন পয়েন্ট
প্রতি 10 মিনিট পর পর পরীক্ষা করুন: তেলের চাপ, তৈলাক্তকরণ, কুল্যান্ট প্রবাহ, চিপ খালিকরণ (তির্যক বিছানার নিচে স্লাইডিং), টুল পরিধান, এবং কোন অস্বাভাবিক শব্দ বা কম্পনের জন্য। তীব্র শব্দ, ধোঁয়া বা তীব্র কম্পন ঘটলে অবিলম্বে মেশিনটি বিরতি দিন।
VII. অস্থায়ী শাটডাউনের জন্য প্রোটোকল
সাধারণ অস্থায়ী শাটডাউন (অংশ প্রতিস্থাপন বা পরিমাপের জন্য)
টিপুন [সাইকেল স্টপ] → স্টপ স্পিন্ডল → কুল্যান্ট পাম্প বন্ধ করুন → দরজা খোলার আগে ওয়ার্কপিস সম্পূর্ণ স্টপে আসার জন্য অপেক্ষা করুন। টাকুটি ঘোরানোর সময় পরিমাপ করার জন্য পৌঁছানো কঠোরভাবে নিষিদ্ধ।
ত্রুটির কারণে জরুরী শাটডাউন
টুলের সংঘর্ষ, অস্বাভাবিক শব্দ, ধোঁয়া, আলগা ওয়ার্কপিস বা তেল/কুল্যান্ট ফুটো হলে অবিলম্বে লাল জরুরী স্টপ বোতাম টিপুন। সমস্যা সমাধানের জন্য পাওয়ার বন্ধ করুন; রিসেট করার পরে, মেশিনটিকে অবশ্যই রেফারেন্স পয়েন্টে (হোম) ফিরে আসতে হবে এবং মেশিনিং পুনরায় শুরু করার আগে টুল অফসেটগুলি অবশ্যই যাচাই করা উচিত।
ওয়ার্কস্টেশন ছেড়ে চলে যাচ্ছে
প্রোগ্রাম থামান, টাকু বন্ধ করুন, এবং নিরাপত্তা দরজা নিরাপদে বন্ধ করুন। তত্ত্বাবধান ছাড়া স্বয়ংক্রিয়ভাবে চলমান সরঞ্জাম ছেড়ে দেওয়া নিষিদ্ধ।
অষ্টম। শাটডাউন, ক্লিনআপ এবং রুটিন রক্ষণাবেক্ষণ
পোস্ট-মেশিনিং পদ্ধতি
সমস্ত মেশিনিং ক্রিয়াকলাপ সমাপ্ত হওয়ার পরে, ম্যানুয়ালি মেশিনের কেন্দ্রে একটি নিরাপদ অবস্থানে বুরুজটি সরান, X এবং Z অক্ষগুলি তাদের ভ্রমণের সীমা থেকে পরিষ্কার রয়েছে তা নিশ্চিত করে; tailstock কুইল প্রত্যাহার.
শাটডাউন সিকোয়েন্স
কুল্যান্ট পাম্প বন্ধ করুন → তৈলাক্তকরণ এবং হাইড্রোলিক পাম্প বন্ধ করুন → সিএনসি সিস্টেম বন্ধ করুন → বৈদ্যুতিক ক্যাবিনেটে পাওয়ার কাটা → প্রধান পাওয়ার সাপ্লাই সংযোগ বিচ্ছিন্ন করুন।